
Menetek, fogaskerekek és más alkatrészek
Egymáshoz illő csavarok, anyák és menetes furatok, valamint fogaskerék, rugó, hajlított cső, fecskefark, csepp alakú lyuk, hengeres és kúpos süllyesztés.
Az alapalakzatok mellett a tár néhány olyan alkatrészt is tartalmaz, amelyeket fárasztó lenne magadnak összerakni. Mindegyik utólag is módosítható a beállításaiban.
Menetek
Válaszd az alakzattárban a „Menet” alakzatot. A „Típus” alatt döntöd el, mi legyen:
- „Menetes szár”: menetes henger, például fej nélküli csavar.
- „Csavar”: fejjel. Kiválasztod a „Fej” típusát: „Hengeres fej”, „Süllyesztett fej” vagy „Hatlapfej”.
- „Anya”: a hozzá illő anya.
- „Menetes furat”: menetes furat. Ez lyuk. Húzd bele egy alkatrészbe, csoportosítsd a kettőt, és az alkatrészben belső menet lesz.
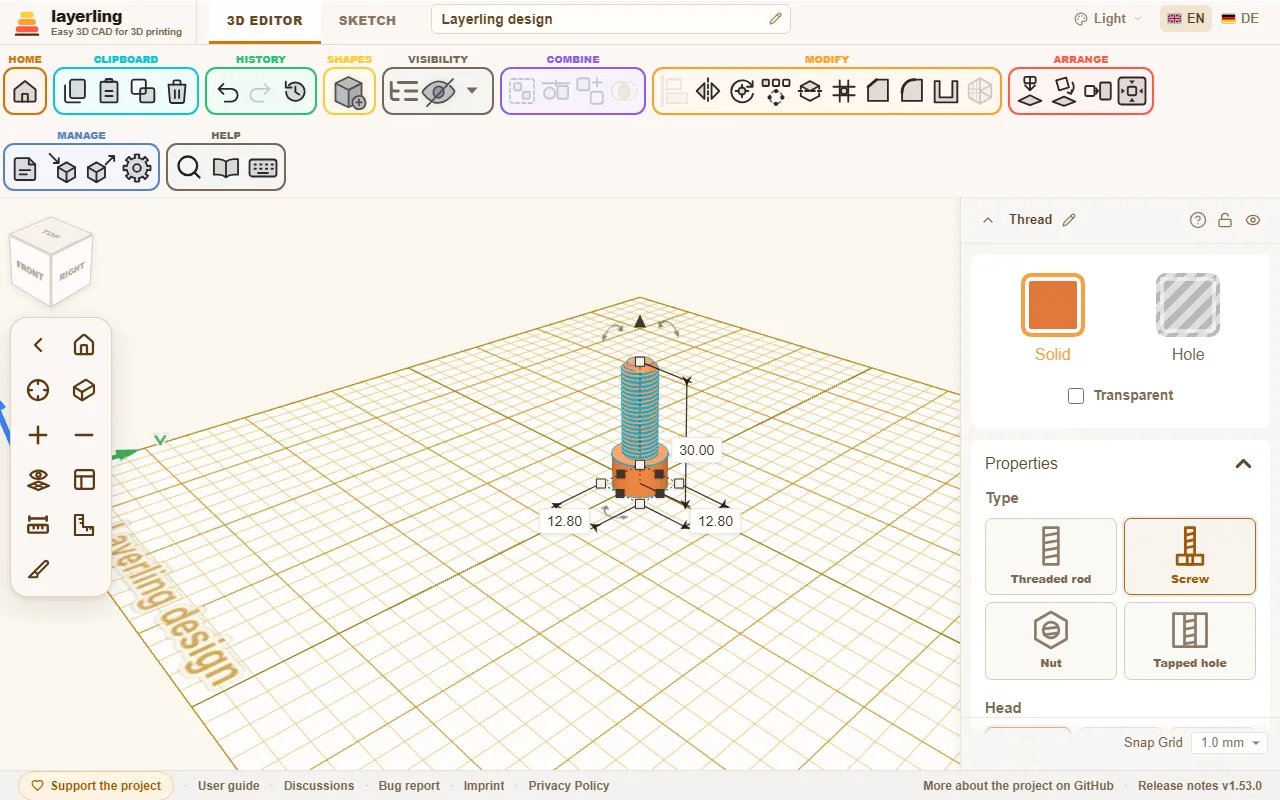
A méretet a „Méret” alatt egy listából választod: metrikusat M2-től M12-ig, az UNC és UNF colos méreteket No. 4-től 1 colig, és a G1/16–G4 csőmeneteket. Ha az „Egyéni” lehetőséget választod, az „Átmérő” és a „Menetemelkedés” értékét magad adod meg. Colos vagy G méretnél a mező a milliméterben megadott menetemelkedés helyett a „Menet/col” értéket kéri.
A lista sorozatonként csoportosítja a méreteket, a mező alatti sor pedig megnevezi a kiválasztott méret sorozatát, a hétköznapokból ismert példákkal:
- M, metrikus normál: az ISO 261 szerinti ISO metrikus normál menet, mint a szabványos csavarokon és anyákon.
- UNC, amerikai col, normál: a fényképezőgép- és állványcsavar 1/4"-20 UNC (ISO 1222), a nagyobb állványfejek 3/8"-16 UNC-t használnak.
- UNF, amerikai col, finom: ugyanazok az átmérők, mint az UNC-nél, finomabb menetemelkedéssel (ASME B1.1).
- G, csőmenet: a zuhanytömlő G1/2-vel csatlakozik, a mosógép befolyótömlője G3/4-gyel. A kerti csap G3/4-ben végződik, a kisebb csapok G1/2-ben; erre csavarodik rá egy gyorscsatlakozós tömlőrendszer csapcsatlakozója.
A G méretek az ISO 228-1 szerinti hengeres Whitworth-csőmenetek, ezek a víz-, gáz-, hidraulika- és pneumatikaszerelvényeken találhatók. A méret a csövet nevezi meg, nem a menetet: egy G1 a meneten mérve 33,249 mm átmérőjű. Egy G méret kiválasztása a profilt „Whitworth (55°)” értékre állítja, egy metrikus vagy colos méret kiválasztása pedig visszaállítja „Élesmenet (ISO)” értékre. Egy általad választott „Trapézmenet” vagy „Zsinórmenet” profil megmarad. A szabvány csak a menetet határozza meg, ezért egy G méretű csavar feje és anyája ugyanazokat az arányokat kapja, mint egy magad megadott átmérőnél. A kúpos R, Rc és Rp csőmenetek nincsenek benne.
További beállítások:
- „Irány”: „Jobbos” vagy „Balos”.
- „Profil”: az „Élesmenet (ISO)” a metrikus és a colos menetek szabványos profilja, a „Whitworth (55°)” a G csőmeneteké: 55°, lekerekített csúcsokkal és tövekkel. A „Trapézmenet” és a „Zsinórmenet” profilnak lapos csúcsai és tövei vannak. Ez általában megbízhatóbban nyomtatható, mert nem keletkeznek vékony csúcsok.
- „Egyéni (trapéz)”: Magad alakította trapéz, egyforma széles lapos csúccsal és lapos tővel. A „Profilszög” a fog két oldala közötti szög: a 60° az éles V-menet, a 30° a trapézmenet, 90°-nál vagy kevesebbnél pedig egyik oldal sem laposabb 45°-nál, így a menet támasz nélkül nyomtatható. A „Menetmélység” és a „Magátmérő” ugyanaz a méret kétféleképpen kifejezve: a magátmérő az átmérő mínusz kétszer a mélység, és az egyik megváltoztatása a másikat is megváltoztatja. Egy új saját profil a V-menet 60°-os mélységével indul. A mélységnek a szögtől és a menetemelkedéstől függő határai vannak: nem lehet sekélyebb a menetemelkedés tizedénél, nem lehet mélyebb az átmérő 40%-ánál, és nem lehet olyan mély, hogy a két fogoldal a menetemelkedés kilenctizedénél többet foglaljon el. Ha a menetemelkedést változtatod, a mélység arányosan követi; ha a menetet méretezed, szintén. A játék és a letörések úgy működnek, mint a többi profilnál. Az MCP-hídon keresztül a profil
custom, athreadFlankAngleés athreadDepthértékkel. - „Hézag (XY)”: Anyánál és menetes furatnál az a hely, amely biztosítja, hogy egy nyomtatott pár tényleg forogjon. Minél durvábban dolgozik a nyomtatód, annál több hézag kell a párnak. Ez a plusz hely a teljes átmérőn, és egy V-menet fogoldalai közötti rés csak nagyjából a fele, ezért egy nyomtatott párnak több kell, mint gondolnád: az új anyák 0,4 mm-rel indulnak, a 0,3 szoros, a 0,5 laza. Előbb nyomtass egy próbapárt. A menetes szárnak és a csavarnak itt saját hézaga van, amely ennyivel vékonyabbá teszi a szárat az átmérőben. Ez 0-ra van állítva. Hogy melyik oldal kapja a helyet, attól függ, mit párosítasz:
- Nyomtatott csavar és nyomtatott anya: hagyd a csavart 0-n, és az anyának add a helyet (a 0,4 mm-t, amellyel indul).
- Valódi csavar nyomtatott anyában vagy menetes furatban: a nyomtatott oldal kapja az egészet, így az anya megtartja a 0,4 mm-ét. Ha a csavar lötyög, egy szorosabb 0,3 mm-t érdemes kipróbálni.
- Nyomtatott csavar valódi anyában: a valódi anyának nincs játéka, ezért a csavarnak kell vékonyabbnak lennie: itt 0,3–0,4 mm, amennyi egy nyomtatott anyának lenne.
- „Játék a tengely mentén (Z)”: Anyánál és menetes furatnál a tengely menti játék, a „Hézag (XY)” felett. Az anya minden foga ennyivel vékonyabb lesz, az átmérő változatlan marad. Az ok: a „Hézag (XY)” csak az átmérőn hat, és egy V-menet fogoldalait az értékének nagyjából 0,58-szorosára nyitja. Aki levegőt akar a fogoldalak között, annak tágra kell nyitnia az átmérőt, és ezért oldalirányú lötyögést kap. A tengely menti játék a kettőt szétválasztja. 0-ra van állítva, így egy mentett menet nem változik, és legfeljebb a menetemelkedés ötödéig mehet, mert afölött semmi sem maradna az anya fogaiból. A mező csak anyánál és menetes furatnál létezik; a menetes szár és a csavar megtartja a saját hézagát. Bővebben lent, a „Menetek 3D nyomtatáshoz” résznél.
- „Letörés, felső vég”, „Letörés, alsó vég”, „Fejletörés” és „Peremletörés”: Letörések a végeken, hogy a menet tisztán induljon, és a fejnek ne legyen éles éle. Egy menetes szár, anya vagy menetes furat mindkét végének saját letörése van, így a teteje lehet hosszú, az alja rövid vagy semmilyen. A csavarnak csak a hegyén van egy, „Letörés” felirattal. Anyán vagy menetes furaton a letörés az a hely, amennyivel a nyílás a külső átmérőn túl kitágul; a kúp 45 fokban fut tovább le a menetmagig, így a külső átmérőnél nem marad perem.
Ha egy menetet „Menetes szár” és „Menetes furat” között váltasz, megtartja a hosszát. Az anya és a csavar a szabványos méreteiből indul.
- „Minőség”: Milyen finoman számolódik a menet. A magasabb pontosabb, de lassabb.
A nyomtatott menetek külön témát érdemelnek. Mielőtt egy nagy alkatrészt nyomtatnál, előbb készíts próbaként egy csavar–anya párt, és igazítsd a hézagot a nyomtatódhoz.
Menetek 3D nyomtatáshoz
Egy nyomtatott menetnek két helyen kell levegő, és ezek másképp hatnak:
- Hézag az átmérőben („Hézag (XY)”): tágabbá teszi az anyát. A csavarnak ilyenkor mindkét oldalon az érték fele jut levegőként, 0,4 mm-nél 0,2 mm. A menet könnyen forog, de a csavar oldalirányban lötyöghet.
- Játék a tengely mentén („Játék a tengely mentén (Z)”): vékonyabbá teszi az anya fogait. A csavar ilyenkor meghúzatlanul ennyit mozoghat előre-hátra a tengely mentén. Oldalirányban nem jár vele plusz levegő.
Együtt adják a fogoldalak közötti rést: nagyjából az átmérőben lévő hézag 0,58-szorosa plusz a tengely menti játék. Egy példa 0,3 mm-es résre: régen ehhez 0,5 mm kellett az átmérőben, vagyis mindkét oldalon 0,25 mm levegő. Most 0,2 mm az átmérőben (mindkét oldalon 0,1 mm) és 0,2 mm a tengely mentén is elég, a rés pedig 0,32 mm.
Amit érdemes tudni a következményekről
- A csavarnak tengely menti játéka van. Terhelés nélkül ennyit mozoghat előre-hátra. Rögzítéseknél, fedeleknél és házaknál ez nem számít; egy pontosan pozicionáló orsónál viszont igen, ott tartsd kicsin vagy 0-n.
- Az anya fogai vékonyabbak lesznek. 1,75 mm-es menetemelkedésnél 0,3 mm-rel minden fog a közepén majdnem harmadával vékonyabb, így jóval kevésbé erős. Erősen terhelt alkatrészekhez inkább durvább menetet válassz.
- Több a számolnivaló. A fogalak plusz pontokat kap, így a menetnek több háromszöge van, és kicsit tovább tart kiszámolni.
- Whitworth-profilnál nincs valódi ív a STEP-exportban. Egy tengely menti játékkal rendelkező „Whitworth (55°)” menet egyenes darabokból álló fogalakként kerül az élműveleti eszközbe és a STEP-exportba, nem a valódi körívekkel. 0-nál minden a régiben marad.
Tippek
- Előbb egy próbapár. Egy csavar és egy anya, mindkettő csak 4–6 mm magas, néhány perc. Nyomtass egymás mellé három párt különböző játékkal, és azt válaszd, amelyik könnyen forog, és nem lötyög.
- Kezdj gyakran beváló értékekkel. Hézag az átmérőben 0,2–0,3 mm, játék a tengely mentén 0,2 mm. Ha a csavar oldalirányban lötyög, csökkentsd az átmérőbeli hézagot; ha beszorul, növeld a tengely menti játékot. Ha inkább tengely menti játék nélkül dolgoznál, használj 0,4 mm-t az átmérőben, mint korábban.
- A tengely menti játék legyen legalább egy rétegmagasság. Ami egy rétegnél kisebb, azt a nyomtató nem bontja fel. 0,2 mm-es rétegmagasságnál a 0,2 mm jó kiindulás; 0,1 mm-nél kevesebb is elég.
- A csavart és az anyát állva nyomtasd. A tengely felfelé mutat, így minden menet egész rétegekben fekszik, és a fogoldalak tisztán jönnek ki. Fekve a fogoldalak megereszkednek.
- A finom menetemelkedések nehezek. Nagyjából 1 mm-es menetemelkedés alatt a menetek gyakran összeolvadnak. Egy durvább menet vagy egy lapos csúcsú „Trapézmenet” profil megbízhatóbban nyomtatható, mint egy finom V-menet.
- Kerüld a vékony csúcsokat. A V-menetnek keskeny csúcsa van, amelyet a nyomtató a fúvókaszélességével alig talál el. A „Trapézmenet” és a „Zsinórmenet” profil fogai laposabbak.
- Sorjázd és járasd be. Az első menetek gyakran szorosak, mert a nyomtatás apró maradványai állnak a fogoldalakon. Forgasd néhányszor oda-vissza, és könnyebben jár. Az elején lévő letörés segít a becsavarásban.
- Másik nyomtató vagy filament. A játék a nyomtatótól, az anyagtól és a fúvókától függ. Ha bármelyiket cseréled, nyomtasd ki újra a próbapárt.
Az élműveleti eszköz a menetet a pontos testeként veszi. A menetet hordozó alkatrészt a helyén lévő menettel együtt letörheted vagy lekerekítheted, ahogy egy csavarfej peremét is, lásd az Élek letörése és testek kiüregelése fejezetet. Egy menet éleinek kiszámítása eltart egy ideig: M6-nál néhány másodperc, egy G1/2-es csőmenetnél nagyjából fél perc. Egy csavarfej élét letörni még mindig a tulajdonságok közötti fejletöréssel a leggyorsabb.
Fogaskerekek
A „Fogaskerék” „Egyenes fogazású”, „Ferde fogazású”, „Nyílfogazású” és „Kúpfogaskerék” kivitelben, valamint „Belső fogazású” és „Fogasléc” formában (lejjebb) érhető el. Az új fogaskerekeknél a „Fogalak” alatt „Evolvens” áll: evolvens fogoldalú fogak, ahogy a fogaskerék-generátorok és a gépészet használja őket. Az ilyen fogak tisztán gördülnek egymáson. Beállítod a „Fogszám” és a „Modul (mm)” értékét, és a méret következik belőlük: a külső átmérő modul × (fogszám + 2), az osztókör modul × fogszám. Az új fogaskerekek 2-es modullal indulnak. Két fogaskerék akkor kapcsolódik, ha azonos a moduljuk és a „Kapcsolószög” (általában 20°), és a középpontjaik (fogszám + fogszám) × modul / 2 távolságra vannak egymástól. Jelöld ki mindkét fogaskereket, és a tulajdonságpanel megadja ezt a tengelytávolságot, és hogy a középpontok most milyen messze vannak egymástól. Ha ilyenkor egy fog fognak ütközik fogárok helyett, fordítsd el az egyik fogaskereket fél foggal, ami 180° osztva a fogszámával. A „Foghézag” kicsit levesz a fogakból, hogy egy nyomtatott pár ne szoruljon. Az érték a párra vonatkozik, és mindkét fogaskerék a felét veszi; 0,2 mm jó kiindulás, 0 a pontos fogaskereket adja. Az alapkör alatt a fogoldal egyenesen fut le a fogtőig, és nincs alámetszve, ahogy egy lefejtő szerszám tenné. Ez nyomtatáshoz jó, de egy nagyon kis, nagyjából 17 fog alatti kiskerék a fogtőnél kissé súrlódhat.
A ferde fogazású fogaskerék a „Ferdeségi szög” értékkel bővül. Evolvens fogaknál ez az osztókörön mért valódi ferdeségi szög: két ferde fogazású fogaskerék akkor kapcsolódik, ha azonos a moduljuk és a szögük, az egyiké pozitív, a másiké negatív. A „Nyílfogazású” két ellentétesen csavarodó ferde fogazású fél: a fogak félmagasságig az egyik irányba futnak, utána vissza, mint egy nyíl. Ennek 3D nyomtatásnál két előnye van: a fogaskerék magától középre áll a tengelyén, és nincs axiális ereje, mert a két fél erői kioltják egymást. Egy ferde fogazású fogaskerék ezzel szemben oldalirányban, a tengelye mentén tol. A „Ferdeségi szög” és a „Csavarvonal minősége” értékét úgy állítod, mint a ferde fogazásúnál; a szög mindkét félre vonatkozik. Két nyílfogazású fogaskerék akkor kapcsolódik, ha azonos a moduljuk, és azonos a szögük ellentétes előjellel, az egyik pozitív, a másik negatív. Középen nincs horony, mint a mart nyílfogazású kerekeken: a két fél lépcső nélkül fut egymásba. Az élműveleti eszköz és a STEP-export a nyílfogazású kereket háromszöghálóként veszi, nem pontos testként.
A kúpfogaskerék az evolvens fogakat veszi, és a teteje felé kisebbíti őket. Ez közelítés, nem pontosan kiszámolt kúpkerékpár.
A „Kerek” ívekből álló kerek fogak, mint a Tinkercad Useful gear alakzata: a fogcsúcs és a fogárok sarok nélkül fut egymásba. A kis fogaskerekek így elnézőbben nyomtathatók és könnyebben forognak, egy gombon pedig a fogak kellemes fogást adnak. A kerek fogakat is a „Fogszám”, a „Modul (mm)” és a „Foghézag” határozza meg; kapcsolószögük nincs. Alacsonyabbak, mint az evolvens fogak, ezért a külső átmérő modul × (fogszám + 1,2). Az azonos modulú kerek fogaskerekek kapcsolódnak, ugyanakkora tengelytávolságnál, mint az evolvensek; evolvens fogaskerékkel nem illenek össze.
Az „Egyszerű” azok az egyenes fogak, amelyek eddig minden fogaskeréknek voltak. Itt a „Fogméret” és a „Fogszélesség” értékét kézzel állítod. A régebbi tervek megtartják őket, amíg meg nem változtatod a fogalakot. Mindhárom fogalakhoz tartozik „Középfurat”.
A „Belső fogazású” fogaskerék fogai befelé mutatnak: egy gyűrű, amelyben egy kisebb fogaskerék fut, mint egy bolygómű külső kereke. Úgy állítod, mint egy evolvens vagy kerek fogaskereket, a „Fogszám”, a „Modul (mm)” és a „Foghézag” értékkel, valamint a „Koszorú” értékével, ez a fogakon kívüli gyűrű. A külső átmérője modul × (fogszám + 2,5) plusz kétszer a koszorú, kerek fogaknál modul × (fogszám + 1,7). Egy azonos modulú fogaskerék akkor fut benne, ha a középpontja (gyűrű fogszáma − a saját fogszáma) × modul / 2 távolságra áll a gyűrű középpontjától; jelöld ki mindkettőt, és a tulajdonságpanel megadja ezt a távolságot. Bolygóműnél a gyűrű fogszáma = a napkerék fogszáma + 2 × a bolygókerék fogszáma, például 30 = 12 + 2 × 9. A belső fogazású keréknek nincs középfurata, maga a gyűrű az. 26 és 33 fog között a fogcsúcsai legfeljebb negyed modullal rövidebbek, mert különben egy apró él keletkezne az alapkörnél; a kapcsolódást ez nem befolyásolja.
A „Fogasléc” a végtelen sugarú fogaskerék: egy rúd, amelynek egyik oldalán fogak vannak, evolvens fogaknál a fogoldalai a kapcsolószögben álló egyenesek. A szélessége (X mentén) fogszám × osztás, ahol az osztás π × modul, így az egy modulú fogaslécek végükkel egymáshoz illeszthetők, minden vég egy fogárokba esik. A hossza (Y mentén) a rúd vastagsága, és szabadon választható, amíg a fogak és fél milliméter rúd elfér. A fogak előre mutatnak, a kezdőnézet nézője felé; fordítsd a fogaslécet úgy, ahogy szükséged van rá. Egy azonos modulú fogaskerék akkor gördül rajta, ha a középpontja a saját fogszáma × modul / 2 távolságra áll a gördülőegyenes előtt; a gördülőegyenes egy modullal van a fogcsúcsok mögött, kerek fogaknál 0,6 modullal. A belső fogazású kerék és a fogasléc evolvens és kerek fogakkal érhető el, egyszerűekkel nem; a fogaskerék típusának váltása megtartja a modult.
Az élműveleti eszköz és a STEP-export minden fogaskereket a pontos testeként vesz, az evolvens fogoldalakat sima görbékként. Egy ovális alapú ferde fogazású fogaskerék háromszögháló marad, ahogy nagyjából 31 fogtól egy evolvens fogú ferde fogazású fogaskerék is. A kis fogak korlátozzák, mennyire kerekíthetők le az élek: egy 30 mm átmérőjű, 12 egyszerű fogú fogaskeréknél a két fog közötti lapos rész a tőnél csak nagyjából 0,65 mm széles, így az összes él lekerekítése nagyjából 0,5 mm-ig működik, egy kúpfogaskeréknél pedig, amelynek kisebb a teteje, nagyjából 0,4 mm-ig. Egy ferde fogazású fogaskerék fogai dőlnek, ami a ferde élein keresztben szűkíti ezt a lapos részt: minél nagyobb a ferdeségi szög a fogaskerék magasságához képest, annál kisebb lekerekítés fér el. A két lapos végének élei lekerekíthetők, de csak ezeknek az éleknek a letörése a CAD-magban hibára fut; kerekítsd le őket, vagy törd le az összes élt együtt kisebb méretben, például 0,2 mm-rel.
Rugók
A „Rugó” alakzatnak „Menetszám” és „Huzal” értéke van. A magassággal együtt ezek döntik el, milyen puha a rugó. A „Tekercselés” adja meg, merre fut a huzal: „Jobbos”, mint egy szokásos nyomórugó, vagy „Balos”.
Az élműveleti eszköz és a STEP-export a rugót a pontos testeként veszi: egy csavarvonal mentén futó kerek huzal, mindkét végén derékszögben levágva. Ezt a két huzalvéget például lekerekítheted vagy letörheted.
Hajlított csövek
Egy „Hajlított cső” legfeljebb tizenkét szakaszból áll: egy egyenes darabból és egy azt követő hajlításból. Mindegyikhez beállítod az „Egyenes hossz”, a „Hajlítási szög”, a „Hajlítási sugár” és az „Elfordulási szög” értékét. A szerkesztett szakasz narancssárgán világít a csövön, így követheted a sorrendet. 0°-os elfordulási szögnél a munkasík síkjában hajlik, 90°-nál a cső felfelé hajlik. A profil lehet kerek, négyzetes, hatszögletű vagy nyolcszögletű, a belseje is, vagy lehet teljesen tömör. Ha a cső önmagába fut, a layerling figyelmeztet.
Átmenet
Az „Átmenet” egy alsó körvonalat köt össze egy felsővel, mint a loft a Fusionben: egy tömlőcsatlakozó egyik átmérőről a másikra, egy négyzetes ventilátor egy kerek csőre, egy állvány, amely felfelé kerekre vált. Mindkét végnél kiválasztod az „Alsó körvonal” és a „Felső körvonal” értékét: „Kör / ellipszis”, „Téglalap” az „Alsó sarokrádiusz” értékkel, vagy „Sokszög” a sarkai számával, valamint mindkét vég szélességét és hosszát, és a magasságot. A „Felső eltolás szélességben” és a „Felső eltolás hosszban” oldalra tolja a felső véget ferde átmenethez; az alsó vég a helyén marad.
A „Falvastagság (0 = tömör)” a tömör testet felül és alul nyitott csővé alakítja. A nyílás mindkét végen a fallal kisebb, keresztben mérve; ahol a fal ferde, ott kicsit vékonyabb. Ha a keretet nagyobbra húzod, mindkét vég vele nő, a sarokrádiusz és a fal pedig megtartja a méretét.
A „Lágy átmenet (%)” lágyabbá teszi az átmenetet. 0-nál az oldalak egyenesen futnak alulról felfelé, mint egy kúpnál. 100-nál mindkét végen függőlegesen indulnak, és közben S-görbe mentén változtatják a méretüket: egy tömlőcsatlakozó, amely egy szűk csőről simán kiszélesedik egy szélesre, ahelyett hogy tölcsérként futna. A kettő között a csúszka keveri a kettőt. A lágy átmenet a „Falvastagság (0 = tömör)”, a csavarás, a döntés és az oldalirányú eltolás mellett is működik; egy fallal rendelkező cső mindkét végén nyitott marad. Pontos test, mint az egyenes, így az élei letörhetők és lekerekíthetők, de több keresztmetszeten keresztül épül fel, és kicsit tovább tart kiszámolni.
A „Csavarás” felfelé haladva egyenletesen elforgatja a keresztmetszetet a függőleges körül, mindkét irányban legfeljebb 360°-kal; az oldalak ilyenkor körbecsavarodnak. A „Felső döntés, elöl/hátul” és a „Felső döntés, balra/jobbra” a felső véget dönti meg, legfeljebb 45°-kal: a pozitív érték az első élét vagy a jobb oldalát emeli meg. A köztes keresztmetszetek a rájuk eső résszel dőlnek, így a fal simán fut bele a ferdeségbe. A legmagasabb pont a beállított magasságon marad. Ha a magasság később annyira lecsökken, hogy a ferde vég a tárgyasztal alá érne, a döntés enged, amíg el nem fér. Egy pálya menti hajlítást, például egy csőkönyököt, az átmenet nem tud.
Az átmenet pontos test, csavarva és döntve is: az élei letörhetők és lekerekíthetők, és a STEP-export is megtartja. Egy csavarlyukas karimát a szokásos módon adj hozzá, és csoportosítsd őket.
Zsanér
A „Zsanér” egy darabban nyomtatódik, és utána mozog (print-in-place): két, laposan nyitva a tárgyasztalon fekvő szárny, köztük egy tengelyen váltakozó csuklókkal. A csap a hátsó szárnyhoz tartozik, és játékkal fut át az elülső szárny csuklóin. Beállítod a „Hosszúság (tengely)”, a „Szélesség nyitva” és a „Csuklóátmérő” értékét, valamint a „Csuklók” számát (páratlan, hogy a csapot mindkét végén tartsa), a „Csapátmérő” és a „Szárnyvastagság” értékét.
A „Hézag” a mozgó részek közötti rés: a csap körül, a csuklók között és a szárnyak előtt. 0,4 mm-rel egy jól beállított nyomtatón általában egy kis csavarással kiszabadul; ha a részek összeolvadnak, növeld, ha túlságosan lötyög, csökkentsd. A zsanért fekve nyomtasd, ahogy a tárgyasztalon megjelenik, támasz nélkül. A szárnyakba lyukakat tehetsz, vagy nagyobb alkatrészbe, például egy fedélbe csoportosíthatod őket.
Recézés
A „Recézés” körben hornyolt kerek fogantyú gombokhoz, recés kerekekhez és szerszámnyelekhez. A „Minta” alatt választhatod az „Egyenes” mintát, a tengely menti hornyokat, mint egy szabályzógombon, a „Kereszt” mintát: két ferde horonysor kis rombuszokká keresztezi egymást, vagy a „Kerek” mintát: a tengely mentén futó hornyok és bordák ívekből álló lágy hullámként, éles bordák nélküli kellemes fogás. A kerek hornyok fél osztásnál sekélyebbek maradnak, különben a bordák kidudorodnának a tövüknél; a túl nagy mélység enged. Beállítod az „Átmérő” és a „Magasság” értékét, a „Hornyok” számát és a „Horonymélység” értékét; kereszt recézésnél a tengelyhez mért „Horonyszög” értékét is. A „Letörés a végeken” mindkét véget 45 fokban letöri, mint egy esztergált gombon; a 0 élesen hagyja őket.
Az egyenes és a kerek recézés pontos test, így az élei letörhetők és lekerekíthetők. A kereszt recézés háló marad, mert pontos testként 30 horonnyal majdnem egy percig tartana kiszámolni. Egy tengelyre kerülő gombhoz csoportosítsd a recézést egy lyukkal, például egy menetes furatnak beállított „Menet” alakzattal. A 0,4 mm-nél sekélyebb hornyokat szinte egyik nyomtató sem nyomtatja tisztán, és a layerling a fogantyú körül nem teszi őket 0,8 mm-nél közelebb egymáshoz: egy vékony fogantyú kevesebbet kap belőlük.
Fecskefark
A „Fecskefark” az a kötés, amelyben két rész egymásba zár, és csak oldalirányban tolható össze. Beállítod a széles vég szélességét, a „Nyakszélesség” értékét és a fecskefark hosszát. Másold le a fecskefarkat a másik oldalhoz, és tedd lyukká a másolatot: a „Hézag lyukként” ekkor egy kis játékot ad, hogy a kötés nyomtatás után ne szoruljon.
Csepp alakú lyuk
Egy oldalán fekvő lyuk tetején nyomtatáskor híd keletkezik, és a híd belóg. A „Csepp alakú lyuk” tetején ezért csúcs van: minden réteg az alatta lévőn nyugszik, és a lyuk támasz nélkül is elég kereken jön ki. Az „Átmérő (kerek rész)” értékét állítsd a lyuk méretére, M3-as csavarhoz nagyjából 3,4 mm-re, a „Lyukhossz” értékét pedig olyan hosszúra, hogy átérjen az alkatrészen. A „Csúcsszög” 90°, így az oldalak 45°-ban találkoznak. A legtöbb nyomtató ezt tisztán kezeli; egy laposabb csúcsnak több magasság kell, egy meredekebb spórol belőle.
Tedd lyukká a csepp alakú lyukat, és csoportosítsd az alkatrésszel. A hossza a mélység mentén fut, a csúcsa felfelé néz. Másik irányú lyukhoz forgasd el 90°-kal a függőleges tengely körül.
Egy oldalán fekvő menetes furat teteje ugyanígy belóg. Adj neki saját cseppet: adj hozzá egy „Csepp alakú lyuk” lyukat, amelynek az „Átmérő (kerek rész)” értéke a menet magja, vagyis az az átmérő, amelyet a fogai szabadon hagynak (M10-nél nagyjából 8,4 mm), ugyanakkora hosszal, mint a menetes furat, és jelöld ki mindkettőt. Kattints az „Igazítás” gombra, és igazítsd őket középen egy vonalba – a csepp közepe a kerek részének közepe, nem a csúcsos dobozáé, így a két kör egymásra kerül –, majd csoportosítsd mindkettőt az alkatrésszel. A menet a szokásos módon vágódik ki, a csúcs pedig megnyitja a lyuk tetejét, így támasz nélkül nyomtatható.
Hengeres és kúpos süllyesztés
Egy csavarfej gyakran ne álljon ki. A „Hengeres süllyesztés” egy belső kulcsnyílású, hengeres fejű csavarhoz (DIN 912) vág kerek zsebet, a „Kúpos süllyesztés” egy süllyesztett fejű csavarhoz (DIN 7991) kúpot. Mindkettő a fej felőli végével felfelé áll: a „Fejátmérő” a zseb vagy a kúp átmérője, a „Szárátmérő” az alatta lévő furat, a „Teljes hossz” a teljes hossz. A hengeres süllyesztésnél a „Fejmélység”, a kúposnál a „Kúpszög” értékét állítod be (a 90° a süllyesztett fejű csavarokhoz illik). Az alapértékek M3-as csavarhoz illenek.
Tedd lyukká az alakzatot, és csoportosítsd az alkatrésszel. A teteje kicsit a felület fölött legyen, amelyen a fejnek ülnie kell, hogy a zseb tisztán nyíljon. Hatlapú anya zsebéhez használj lyukként egy hatoldalú „Sokszög” alakzatot.